


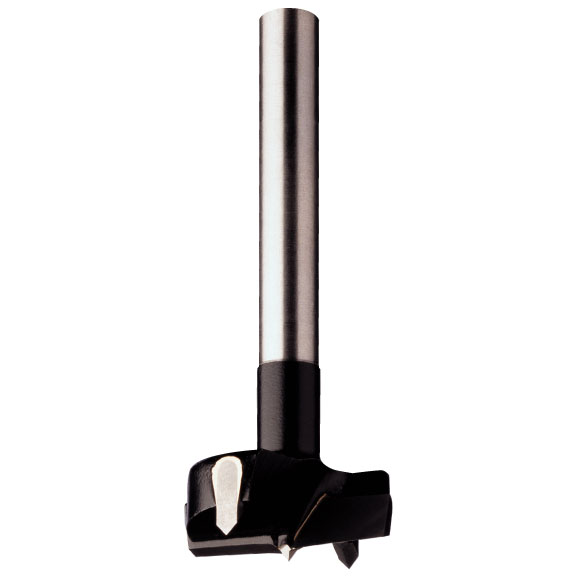
FISCH 043001000 - Kunstbohrer Ø 10 mm, Profi-Ausführung HW
18,78 €
Lieferzeit 1-3 Arbeitstage (Lieferbare Menge: 1)
Lieferzeit 4-7 Arbeitstage (Lieferbare Menge: 7)
- Original Herstellerware - kein Nachbau von Drittanbietern!
- Inkl. Herstellergarantie gemäß Herstellerbedingungen
- Fachhandels-Artikel für den gewerblichen Einsatz geeignet


Produktinformationen "FISCH 043001000 - Kunstbohrer Ø 10 mm, Profi-Ausführung HW"
Der FISCH Kunstbohrer ist für Bohrungen in Hartholz, verleimten Hölzern, Spanplatten und kunststoffbeschichteten Platten vorgesehen. Die HW-Ausführung kombiniert zwei Vorschneider, zwei Hauptschneiden und eine kleine Zentrierspitze. Diese Geometrie ist auf maßhaltige Bohrungen mit begrenztem Ausriss am Bohrungsrand ausgerichtet.
| Schneidstoff: | Hartmetall (HW/HM) |
|---|---|
| Durchmesser (D): | 10 mm |
| Gesamtlänge (GL): | 90 mm |
| Schaft (S): | 10 mm |
Anmelden
Herstellerkennzeichnung gem. GPSR Produktsicherheitsverordnung
Johann Eberhard Ges.m.b.H.
Johann-Eberhard-Platz 1
A-8503 St. Josef
AT - Österreich
Telefon: (+43) 03136/81119-0
Mail: office@fisch-tools.com
www.fisch-tools.com
Weiterführende Links des Herstellers

Ähnliche Produkte

Alle Spitzen sind aus Hartmetall und eignen sich zum Bohren in Weich- und Hartholz, sowie zum Bohren in Schichtpressstoffplatten. Für Hand- und Standbohrmaschinen.

5-teiliges Set hochwertiger Kunstbohrer für Hand- und stationäre Bohrmaschinen. Der Kunstbohrer hat zwei Vorschneidespitzen, eine Zentrierspitze und zwei Schneidzähne. Alle Spitzen sind aus Hartmetall zum Bohren in Weich- und Hartholz, Sperrholz, Kunststein und Kunststoff. Hervorragend auch zum Bohren in laminierte Platten. Qualität und genaues Werkzeug. Verpackt in Holzbox.• Empfohlene Drehzahl: 1200-6000 U/min.• Schaft: 10 x 30 mm.Das Set enthält: 5 Stück Kunstbohrer, Durchmesser 15, 20, 25, 30 und 35 mm Verpackt in Holzbox.
Lieferzeit 1-3 Arbeitstage (Lieferbare Menge: 1)
Lieferzeit 4-7 Arbeitstage (Lieferbare Menge: 7)
Kunstbohrer HW, verschiedene Durchmesser, Gesamtlänge 90 mm, Schaft 10 mm, Zentrierspitze, 2 Vorschneider, 2 Schneiden, zylindrischer Schaft

TECHNISCHE EIGENSCHAFTEN:• Aus widerstandsfähigem Stahl.• Hartmetallzentrierspitze.• 2 Hartmetallschneiden (Z2).• 2 negative Hartmetallvorschneider (V2).
TECHNISCHE EIGENSCHAFTEN:• Aus widerstandsfähigem Stahl.• Hartmetallzentrierspitze.• 2 Hartmetallschneiden (Z2).• 2 negative Hartmetallvorschneider (V2).
TECHNISCHE EIGENSCHAFTEN:• Aus widerstandsfähigem Stahl.• Hartmetallzentrierspitze.• 2 Hartmetallschneiden [Z2].• 2 negative Hartmetallvorschneider [V2].

Mit diesem Set haben Sie 5 marktübliche Kunstbohrer zur Hand.Zum besseren Schutz und einfachen Transport wird dieser Satz in einer stabilen Kunststoffbox geliefert.TECHNISCHE EIGENSCHAFTEN:• Aus widerstandsfähigem Stahl.• Hartmetallzentrierspietze.• 2 Hartmetallschneiden (Z2).• 2 Hartmetallvorschneider (V2).
Lieferzeit 1-3 Arbeitstage (Lieferbare Menge: 1)
Lieferzeit 4-7 Arbeitstage (Lieferbare Menge: 7)


TECHNISCHE EIGENSCHAFTEN:• Aus widerstandsfähigem Stahl.• Mit hochwertiger, schwarzer P.T.F.E.-Schicht versehen.• Hartmetallzentrierspitze.• 2 Hartmetallschneiden (Z2).• 2 Spiralnuten.• Schaft mit Spannfläche für die axiale Einstellung.

HM-bestückt mit Zentrierspitze, 2 Hauptschneiden und 2 Vorschneidern. Perfekter CNC-Diamantschliff. Profi standzeit durch hochwertige HM-Bestückung und Spezial- Wellenschliff (ab Ø 25 mm) auf Hauptschneiden. Ø 8 - 12 mm besitzen einen VHM-Kopf und eine Spirale. Ab Ø 50 mm mit Sechskantschaft für eine bessere Kraftübertragung. Saubere, ausrissfreie Bohrungen in alle Harthölzer, beschichtete und KS-beschichtete Spanplatten und viele Kunststoffe wie Acryl / Plexiglas, Corian®, GFK, HPL- Beschichtung, Polycarbonat, PVC und Trespa®. Nur für den stationären Betrieb empfohlen. Sehr geringe Vorschubkräfte mit Profi standzeit auch in harten Vollkunststoffen und Harthölzern. Für Freihandbetrieb empfehlen wir HM-Bormax³ Serie 1663.
Lieferzeit 1-3 Arbeitstage (Lieferbare Menge: 1)
Lieferzeit 4-7 Arbeitstage (Lieferbare Menge: 7)

Mühlensatz mit Kunstbohrern. Die Kunstbohrer sind Hartmetall-bestückt mit Zentrierspitze, 2 Hauptschneiden und 2 Vorschneidern. Perfekter CNC-Diamantschliff. Profi-Standzeit durch hochwertige HM-Bestückung und Spezial- Wellenschliff (ab Ø 25 mm) auf Hauptschneiden. Ø 8 - 12 mm besitzen einen VHM-Kopf und eine Spirale. Ab Ø 50 mm mit Sechskantschaft für eine bessere Kraftübertragung. Saubere, ausrissfreie Bohrungen in alle Harthölzer, beschichtete und KS-beschichtete Spanplatten und viele Kunststoffe wie Acryl / Plexiglas, Corian®, GFK, HPL- Beschichtung, Polycarbonat, PVC und Trespa®. Sehr geringe Vorschubkräfte mit Profi-Standzeit auch in harten Vollkunststoffen und Harthölzern.Nur für den stationären Betrieb empfohlen. Für den Freihandbetrieb empfehlen wir den FAMAG Mühlensatz Bormax.Im Holzkasten.Ø 22, 25, 38, 42 mm + 250 mm Verlängerung
Lieferzeit 1-3 Arbeitstage (Lieferbare Menge: 1)
Lieferzeit 4-7 Arbeitstage (Lieferbare Menge: 7)

HM-bestückt mit Zentrierspitze, 2 Hauptschneiden und 2 Vorschneidern. Perfekter CNC-Diamantschliff. Profi standzeit durch hochwertige HM-Bestückung und Spezial- Wellenschliff (ab Ø 25 mm) auf Hauptschneiden. Ø 8 - 12 mm besitzen einen VHM-Kopf und eine Spirale. Ab Ø 50 mm mit Sechskantschaft für eine bessere Kraftübertragung. Saubere, ausrissfreie Bohrungen in alle Harthölzer, beschichtete und KS-beschichtete Spanplatten und viele Kunststoffe wie Acryl / Plexiglas, Corian®, GFK, HPL- Beschichtung, Polycarbonat, PVC und Trespa®. Nur für den stationären Betrieb empfohlen. Sehr geringe Vorschubkräfte mit Profi standzeit auch in harten Vollkunststoffen und Harthölzern. Für Freihandbetrieb empfehlen wir HM-Bormax³ Serie 1663.
Lieferzeit 1-3 Arbeitstage (Lieferbare Menge: 1)
Lieferzeit 4-7 Arbeitstage (Lieferbare Menge: 7)

HM-bestückt mit Zentrierspitze, 2 Hauptschneiden und 2 Vorschneidern. Perfekter CNC-Diamantschliff. Profi standzeit durch hochwertige HM-Bestückung und Spezial- Wellenschliff (ab Ø 25 mm) auf Hauptschneiden. Ø 8 - 12 mm besitzen einen VHM-Kopf und eine Spirale. Ab Ø 50 mm mit Sechskantschaft für eine bessere Kraftübertragung. Saubere, ausrissfreie Bohrungen in alle Harthölzer, beschichtete und KS-beschichtete Spanplatten und viele Kunststoffe wie Acryl / Plexiglas, Corian®, GFK, HPL- Beschichtung, Polycarbonat, PVC und Trespa®. Nur für den stationären Betrieb empfohlen. Sehr geringe Vorschubkräfte mit Profi standzeit auch in harten Vollkunststoffen und Harthölzern. Für Freihandbetrieb empfehlen wir HM-Bormax³ Serie 1663.

Lange Ausführung, HM-bestückt mit Zentrierspitze, 2 Hauptschneiden und 2 Vorschneidern. Perfekter CNC-Diamantschliff. Profi standzeit durch hochwertige HMBestückung. Ab Ø 42 mm mit Sechskantschaft. Durch den speziellen asymetrischen Wellenanschliff (ab Ø 25 mm) auf der Hauptschneide ist es deutlich leichter in die zu bearbeitenden, besonders Kunststoff beschichteten Materialien vorzudringen. Saubere, ausrissfreie Bohrungen in alle Harthölzer, beschichtete und KS-beschichtete Spanplatten und viele Kunststoffe wie Acryl / Plexiglas, Corian®, GFK, HPL- Beschichtung, Polycarbonat, PVC und Trespa®. Nur für den stationären Betrieb empfohlen. Für Freihandbetrieb auch in europäische Harthölzer empfehlen wir den langen, rasanten Forstnerbohrer Bormax® WS prima, lang 1614.

Traditioneller Kunstbohrer mit Zentrierspitze, 2 Hauptschneiden und 2 Vorschneidern. Saubere, ausrissfreie Bohrungen in Weichholz, bedingt auch europäisches Hartholz und furnierte Platten. Besonders leicht nachschleifbar durch gerade Vorschneider. Kunstbohrer sind nur für den stationären Betrieb geeignet. In Verbindung mit den Verlängerungen 1639 bestens geeignet für Tieflochbohrungen. Für Freihandbetrieb empfehlen wir den rasanten Forstnerbohrer Bormax® WS Serie 1622 oder den HM-Bormax³ Serie 1663.
Lieferzeit 1-3 Arbeitstage (Lieferbare Menge: 1)
Lieferzeit 4-7 Arbeitstage (Lieferbare Menge: 7)

Traditioneller Kunstbohrer mit Zentrierspitze, 2 Hauptschneiden und 2 Vorschneidern. Saubere, ausrissfreie Bohrungen in Weichholz, bedingt auch europäisches Hartholz und furnierte Platten. Besonders leicht nachschleifbar durch gerade Vorschneider. Kunstbohrer sind nur für den stationären Betrieb geeignet. In Verbindung mit den Verlängerungen 1639 bestens geeignet für Tieflochbohrungen. Für Freihandbetrieb empfehlen wir den rasanten Forstnerbohrer Bormax® WS Serie 1622 oder den HM-Bormax³ Serie 1663.
Produktdaten und Auswahlmerkmale
| Auswahlmerkmal | Technische Angabe | Bedeutung für die Praxis |
|---|---|---|
| Hersteller | FISCH-Tools, Johann Eberhard Ges.m.b.H. | Die eindeutige Herstellerzuordnung erleichtert die Nachbestellung derselben Werkzeugausführung. |
| Produktserie | 0430 HM Kunstbohrer, Profi-Ausführung | Die Serienzuordnung grenzt den Bohrer von den FISCH Standard- und Maschinenkunstbohrern ab. |
| Hersteller-Nummer | variantenabhängig | Diese Nummer bezeichnet die Ausführung mit 27 mm Durchmesser und sollte beim Angebotsvergleich vollständig übereinstimmen. |
| Werkzeugtyp | HW-Kunstbohrer | Vorgesehen für kreisrunde Sack- und Durchgangsbohrungen im dokumentierten Werkstoffbereich. |
| Bohrdurchmesser | variantenabhängig | Die fertige Bohrung ist auf einen Nenndurchmesser von 27 mm ausgelegt. Für Beschläge oder Bauteile mit abweichendem Einbaumaß ist eine andere Größe erforderlich. |
| Gesamtlänge | 90 mm | Vor dem Einsatz ist zu prüfen, ob zwischen Werkzeugaufnahme und Werkstück genügend Verfahr- oder Arbeitshöhe vorhanden ist. |
| Schaft | Abgesetzter Zylinderschaft, 10 mm | Die Werkzeugaufnahme muss einen Rundschaft mit 10 mm Durchmesser sicher und zentrisch spannen können. |
| Schneidstoff | HW, vom Hersteller als hochqualitative Hartmetallsorte bezeichnet | Die Hartmetallschneiden sind auf die Bearbeitung der ausdrücklich genannten Hölzer und Plattenwerkstoffe ausgelegt. Eine Freigabe für Metall oder mineralische Werkstoffe ist nicht angegeben. |
| Schneidengeometrie | Zwei Vorschneider und zwei Hauptschneiden | Die Vorschneider begrenzen den Lochrand, bevor die Hauptschneiden das Material innerhalb des Bohrkreises abtragen. Das ist besonders bei sichtbaren Bohrungsrändern und beschichteten Oberflächen relevant. |
| Zentrierung | Kleine Zentrierspitze | Die Spitze erleichtert das Ansetzen am markierten Bohrungsmittelpunkt. Bei Sacklöchern bleibt konstruktionsbedingt eine Vertiefung im Bohrungsgrund zurück. |
| Lieferumfang | Ein Kunstbohrer | Eine Kassette, Verlängerung oder zusätzliche Werkzeugaufnahme ist für diesen Einzelartikel nicht angegeben. |
Typische Anwendungen
| Arbeitssituation | Werkstoff | Aufgabe des Bohrers | Zu beachtender Punkt |
|---|---|---|---|
| Ein rundes Sackloch in ein Bauteil einbringen | Hartholz | Die Vorschneider begrenzen den Lochrand, während die Hauptschneiden den Bohrungsquerschnitt ausräumen. | Die Zentrierspitze hinterlässt eine Vertiefung im Bohrungsgrund. Eine vollständig ebene Sacklochsohle ist nicht zu erwarten. |
| Eine maßbezogene Bohrung in einem verleimten Holzbauteil herstellen | Verleimtes Holz | Die HW-Schneiden bearbeiten die wechselnden Faser- und Leimfugen innerhalb des vom Hersteller freigegebenen Einsatzbereichs. | Die konkrete Eignung für einzelne Verbundprodukte oder besondere Klebstoffsysteme wird nicht weiter spezifiziert. |
| Eine Bohrung in eine Spanplatte einbringen | Spanplatte | Die beiden Vorschneider schneiden den Rand vor und reduzieren das unkontrollierte Ausbrechen der groben Spanstruktur. | Bei Durchgangsbohrungen kann die Austrittsseite ausbrechen. Die Produktdaten enthalten keine Zusage für ausrissfreie Bohrungsaustritte. |
| Eine Aufnahmebohrung in einer kunststoffbeschichteten Platte herstellen | Kunststoffbeschichtete Platte | Die Vorschneider trennen die Deckschicht am Bohrungsumfang, bevor die Hauptschneiden den Plattenkern bearbeiten. | Die Freigabe gilt allgemein für kunststoffbeschichtete Platten. Metallische Deckschichten oder Aluminiumverbundplatten sind damit nicht bestätigt. |
| Ein Durchgangsloch durch ein Werkstück bis maximal zur verfügbaren Nutzlänge bohren | Freigegebene Holz- oder Plattenwerkstoffe | Die 60 mm Nutzlänge erlaubt entsprechend tiefe Bearbeitungen, sofern Maschine, Spannung und Spanabfuhr dies zulassen. | Für Werkstücke oberhalb der nutzbaren Werkzeuglänge ist diese Ausführung ohne gesondert freigegebene Verlängerung nicht vorgesehen. |
Geeignete Werkstoffe
| Werkstoff | Eignung | Fachliche Einordnung |
|---|---|---|
| Hartholz | Ausdrücklich geeignet | Vom Hersteller für saubere und maßhaltige Bohrungen genannt. Für 27 mm Durchmesser nennt die Drehzahltabelle 900 U/min als Richtwert. |
| Verleimte Hölzer | Ausdrücklich geeignet | Die Herstellerfreigabe umfasst verleimte Holzwerkstoffe, ohne einzelne Holzarten, Leimtypen oder Schichtaufbauten zu unterscheiden. |
| Spanplatten | Ausdrücklich geeignet | Die HW-Schneiden und Vorschneider sind für die abrasive Spanstruktur dieser Plattenart vorgesehen. |
| Kunststoffbeschichtete Platten | Ausdrücklich geeignet | Die Vorschneider sind für die Begrenzung des Bohrungsrandes in der Deckschicht relevant. Art und Dicke der Beschichtung werden nicht angegeben. |
| Weichholz | Drehzahlwert dokumentiert | Die zugehörige Drehzahltabelle nennt für 27 mm Durchmesser 1.600 U/min. Die Produktbeschreibung führt Weichholz jedoch nicht ausdrücklich in der Anwendungsliste auf. |
| MDF, OSB und Sperrholz | Nicht ausdrücklich angegeben | Aus der Nennung von Pressspanplatten und verleimten Hölzern lässt sich keine uneingeschränkte Freigabe für sämtliche Holzwerkstoffe ableiten. |
| Metall, Aluminium und Aluminiumverbundplatten | Nicht bestätigt | Die dokumentierte Eignung für kunststoffbeschichtete Platten darf nicht auf Platten mit metallischen Deckschichten übertragen werden. |
| Mineralische Platten und Faserzement | Nicht bestätigt | Für abrasive mineralische Bestandteile liegt keine dokumentierte Materialfreigabe vor. |
Maschineneignung und Werkzeugaufnahme
| Maschine oder Betriebsart | Eignung | Technische Voraussetzung | Einschränkung |
|---|---|---|---|
| CNC-Bearbeitung | In der Herstellerunterlage mit CNC gekennzeichnet | Zentrisch spannende Aufnahme für einen abgesetzten Zylinderschaft mit 10 mm Durchmesser sowie ausreichende Arbeitshöhe für 90 mm Gesamtlänge. | Eine konkrete Spannzange, ein Spannfutter, die Vorschubart sowie zulässige Vorschubwerte werden nicht genannt. |
| Stationäre Bohrmaschine | Technisch aus Schaftform und Abmessungen grundsätzlich naheliegend, aber nicht ausdrücklich freigegeben | Bohrfutter oder andere geeignete Rundschaftaufnahme für 10 mm sowie sichere Werkstückspannung. | Die Produktdaten nennen keine bestimmte Bohrmaschine und keine maschinenspezifischen Einsatzbedingungen. |
| Handgeführte Bohrmaschine | Nicht vorgesehen | Eine 10-mm-Aufnahme allein belegt keine Freigabe für handgeführten Betrieb. | Die Herstellerunterlagen machen keine Aussage zu manueller Führung, Rückschlagverhalten oder erforderlicher Maschinenleistung. |
| Oberfräse | Nicht vorgesehen | Keine dokumentierte Fräseraufnahme oder Fräsanwendung. | Der Artikel ist ein Kunstbohrer und kein Schaftfräser. |
| Links- oder Rechtslauf | Rechtslauf | Die Drehrichtung muss vor dem Einsatz anhand der vollständigen Maschinen- und Werkzeugdokumentation geprüft werden. | Eine Rechtslauf-Eignung darf nicht allein aus äußerlich ähnlichen Werkzeugausführungen abgeleitet werden. |
Problemlösung und Nutzen im Betrieb
| Bearbeitungsproblem | Relevantes Produktmerkmal | Praktische Wirkung | Verbleibende Grenze |
|---|---|---|---|
| Ausbrechen einer Plattendeckschicht am Bohrungseintritt | Zwei außen liegende Vorschneider | Der Bohrungsumfang wird vor dem inneren Materialabtrag angeschnitten. | Für einen ausrissfreien Austritt auf der Werkstückunterseite gibt es keine Zusage. |
| Unklare Positionierung der Bohrung beim Ansetzen | Kleine Zentrierspitze | Die Werkzeugspitze kann am festgelegten Mittelpunkt angesetzt werden. | Die Zentrierspitze erzeugt eine Vertiefung im Grund eines Sacklochs. |
| Verschleiß bei Pressspanplatten und beschichteten Platten | HW-Schneiden | Hartmetall ist für die vom Hersteller genannten abrasiveren Plattenwerkstoffe vorgesehen. | Konkrete Standwege oder zulässige Bearbeitungsmengen sind nicht dokumentiert. |
| Schlechter Rundlauf durch unpassende oder verschlissene Spannung | Abgesetzter Zylinderschaft mit 10 mm Durchmesser | Der definierte Schaftdurchmesser ermöglicht die eindeutige Auswahl der Aufnahme. | Der Bohrer gleicht Rundlaufabweichungen eines verschlissenen Bohrfutters oder einer ungeeigneten Spannzange nicht aus. |
| Zu geringe Bohrtiefe bei stärkeren Bauteilen | 60 mm Nutzlänge | Die verfügbare Arbeitstiefe ist vor der Werkzeugauswahl eindeutig prüfbar. | Bearbeitungen über die Nutzlänge hinaus sind mit dieser Ausführung nicht abgedeckt. |
Standzeit und Schnittqualität
- Schnittqualität: Der Hersteller beschreibt den Kunstbohrer als Werkzeug für saubere und maßhaltige Löcher. Zwei Vorschneider begrenzen den Umfang, zwei Hauptschneiden übernehmen den Materialabtrag.
- Standzeitpotenzial: Die HW-Ausführung ist für Hartholz, verleimte Hölzer, Pressspanplatten und kunststoffbeschichtete Platten vorgesehen. Konkrete Laufmeter, Bohrungszahlen oder Vergleichstests werden nicht angegeben.
- Einfluss der Maschine: Schnittqualität und Maßhaltigkeit hängen zusätzlich von Rundlauf, Werkzeugspannung, Drehzahl, Vorschub, Werkstückauflage und Verschleißzustand ab.
- Austrittsqualität: Die Produktdaten bestätigen keine ausrissfreie Rückseite bei Durchgangsbohrungen. Eine geeignete Werkstückunterlage kann verfahrensseitig erforderlich sein, ist aber kein Bestandteil des Lieferumfangs.
- Beschichtete Platten: Die Vorschneider unterstützen einen begrenzten Lochrand. Eine Garantie gegen Abplatzungen bei jeder Beschichtungsart und Plattenqualität ist nicht dokumentiert.
Wann die Profi-Ausführung ihre Stärken ausspielt
| Bearbeitungssituation | Relevante Ausführung | Sachliche Einordnung |
|---|---|---|
| Wiederkehrende Bohrungen in Spanplatten | HW-Schneiden und dokumentierte Materialeignung | Die Ausführung ist wirtschaftlich einzuordnen, wenn der abrasive Plattenwerkstoff regelmäßig bearbeitet wird und die Werkzeugdaten für die Prozessplanung benötigt werden. |
| Bohrungen in kunststoffbeschichteten Sichtflächen | Zwei Vorschneider | Die Geometrie ist relevant, wenn der Bohrungsrand vor dem Materialabtrag definiert angeschnitten werden soll. |
| Beschaffung eines eindeutig reproduzierbaren Werkzeugs | Serie 0430 | Die vollständige Identifikation reduziert das Risiko, eine Standardausführung oder einen Bohrer mit abweichender Geometrie zu bestellen. |
| Einzelne Bohrung in wenig abrasivem Material ohne besondere Anforderungen | Profi-Ausführung möglicherweise nicht erforderlich | Für seltene Arbeiten kann eine preisgünstigere Ausführung wirtschaftlich ausreichen, sofern Durchmesser, Werkstofffreigabe, Schaft und Geometrie zur Aufgabe passen. |
Unterschied zu preisgünstigen Ausführungen
| Prüfkriterium | FISCH 043002700 | Bei einem preisgünstigen Angebot zu prüfen |
|---|---|---|
| Schneidstoff | HW-Ausführung mit vom Hersteller spezifizierter Hartmetallsorte | Ist der Schneidstoff eindeutig als Hartmetall angegeben oder bleibt die Schneidenausführung offen? |
| Werkstofffreigabe | Hartholz, verleimte Hölzer, Pressspanplatten und kunststoffbeschichtete Platten | Werden die tatsächlich zu bohrenden Werkstoffe ausdrücklich genannt oder nur allgemein Holz und Holzwerkstoffe? |
| Geometrie | Kleine Zentrierspitze, zwei Vorschneider und zwei Hauptschneiden | Sind Anzahl und Ausführung der Schneiden dokumentiert und auf Produktbildern eindeutig erkennbar? |
| Wirtschaftlicher Einsatz | Nachvollziehbar bei regelmäßiger Bearbeitung der dokumentierten Platten- und Holzwerkstoffe | Bei seltener Nutzung kann ein einfacheres Werkzeug genügen, wenn Werkstofffreigabe, Maß und Aufnahme belastbar angegeben sind. |
Nachschärfen und Instandsetzung
| Prüfpunkt | Verfügbare Angabe | Konsequenz für den Einkauf |
|---|---|---|
| Nachschärfbarkeit | Möglich durch Fachbetrieb | Vor einer Standzeitkalkulation sollte FISCH oder ein geeigneter Schärfdienst bestätigen, ob und in welchem Umfang diese Ausführung nachgeschärft werden kann. |
| Anzahl möglicher Nachschärfungen | Nicht angegeben | Keine feste Zahl. |
| Auswirkung des Nachschärfens | Keine produktspezifischen Angaben | Bei einer Instandsetzung müssen Schneidengeometrie, Vorschneider und Bohrdurchmesser innerhalb der erforderlichen Toleranz bleiben. |
| Austauschbare Verschleißteile | Keine austauschbaren Schneiden oder weiteren Verschleißteile angegeben | Der Bohrer besitzt keine Wechselplatte und kein Anlauflager. |
| Reparatur- oder Instandsetzungsservice | Nicht angegeben | Eine Herstellerleistung zur Reparatur darf ohne gesonderte Bestätigung nicht einkalkuliert werden. |
Typische Anwender
- Schreinereien und Tischlereien, die wiederkehrende Bohrungen in Holzwerkstoffplatten oder kunststoffbeschichteten Bauteilen herstellen.
- Holzverarbeiter, die maßbezogene Sack- oder Durchgangsbohrungen in Hartholz und verleimten Holzbauteilen ausführen.
Technische Besonderheiten und Grenzen
| Technischer Punkt | Auswirkung | Grenze oder Ausschlusskriterium |
|---|---|---|
| Nenndurchmesser | Legt das Bohrungsmaß fest. | |
| Kleine Zentrierspitze | Unterstützt das Ansetzen am Bohrungsmittelpunkt. | Eine vollständig ebene Sacklochsohle ohne Zentrierspuren ist konstruktiv nicht gegeben. |
| 10-mm-Zylinderschaft | Erfordert eine passende Rundschaftaufnahme. | Spannzangen oder Bohrfutter, die 10 mm nicht aufnehmen, schließen den Einsatz aus. |
| HW-Schneiden | Für die dokumentierten Hölzer und Plattenwerkstoffe vorgesehen. | Keine bestätigte Eignung für Metall, mineralische Platten oder beliebige Verbundwerkstoffe. |
| Nur werkstoffbezogene Drehzahlwerte | Für Hartholz und Weichholz liegen Richtwerte vor. | Vorschub, Maschinenleistung und Werte für beschichtete Platten werden nicht genannt. |
Häufige Auswahlfragen
| Auswahlfrage | Konkrete Antwort |
|---|---|
| Kann der Bohrer für Hartholz verwendet werden? | Ja. Hartholz ist ausdrücklich genannt. Für den Durchmesser von 27 mm gibt der Hersteller 900 U/min an. |
| Welche Aufnahme wird benötigt? | Erforderlich ist eine zentrisch spannende Werkzeugaufnahme für einen abgesetzten Zylinderschaft mit 10 mm Durchmesser. |
| Wie tief kann gebohrt werden? | Die angegebene Nutzlänge beträgt 60 mm. Die praktisch erreichbare Tiefe hängt zusätzlich von Spannung und Spanabfuhr ab. |
| Erzeugt der Bohrer einen vollständig ebenen Sacklochgrund? | Nein. Die kleine Zentrierspitze hinterlässt konstruktionsbedingt eine mittige Vertiefung. |
| Ist der Bohrer für Aluminiumverbundplatten geeignet? | Eine solche Freigabe liegt nicht vor. Die Angabe kunststoffbeschichtete Platten darf nicht auf Werkstoffe mit metallischen Decklagen erweitert werden. |
| Ist die Profi-Ausführung bei gelegentlicher Nutzung erforderlich? | Nicht zwingend. Für wenige Bohrungen kann eine günstigere Ausführung genügen, wenn sie für den Werkstoff freigegeben ist und dieselben erforderlichen Maße sowie eine geeignete Schneidengeometrie besitzt. |
| Lässt sich der Bohrer nachschärfen? | Nur durch einen Fachbetrieb. |
| Ist die Verwendung in einer Handbohrmaschine bestätigt? | Nein. Der 10-mm-Zylinderschaft beschreibt die Schnittstelle, stellt aber für sich allein keine Freigabe für handgeführten Betrieb dar. |
| Was ist beim Vergleich mit günstigeren Angeboten entscheidend? | Zu vergleichen sind Schneidstoff, Materialfreigabe, Durchmesser, Nutz- und Gesamtlänge, Schaftmaß, Anzahl der Vorschneider und Hauptschneiden, Drehzahlangaben sowie die eindeutige Hersteller-Nummer. |