
Forstnerbohrer Ø 35 mm
Forstnerbohrer 35 mm sind Werkzeuge für präzise Sacklöcher und saubere Bohrungen mit flachem Bohrgrund in Holz. Hier finden Sie eine Auswahl an Forstnerbohrern mit 35 mm Durchmesser, abgestimmt auf den Einsatz in Massivholz, Holzwerkstoffen und beschichteten Platten.
Produktfilter

CMT - Forstnerbohrer
Forstnerbohrer zum Bohren in Weichholz. Geeignet für den Betrieb in Handbohrmaschinen.VorteileGefertigt aus Werkzeugstahl SP.Zentrierspitze gegen "Weglaufen" des Bohrers.Zahngeometrie für ausrissfreie Bohrlöcher.2 Schneiden (Z2).2 Vorschneider (V2).Qualitäts-Werkzeug von CMT Orange Tools.

FISCH - Forstnerbohrer Wave Cutter
Der FISCH Wave Cutter Forstnerbohrer ist für exakte, saubere Bohrungen in Holz ausgelegt. Die spezielle Schneidgeometrie mit Wellenschliff ermöglicht maßhaltige Sacklöcher, ruhigen Lauf und eine geringe Wärmeentwicklung. Dieses Produkt können Sie hier direkt online kaufen oder im Kundenkonto speichern und jederzeit bequem nachbestellen. Herstellerbezogene Merkmale Hersteller: FISCH Serie/Typ: Wave Cutter Artikelnummer: abhängig von der Auswahl Hersteller-Nummer: abhängig von der Auswahl Verwendung und Eignung Der Forstnerbohrer wird für präzise Sacklochbohrungen, Randbohrungen sowie schräg angesetzte Bohrungen in Weich- und Hartholz verwendet. Die Zentrierspitze sorgt für exakte Positionierung, während die umlaufende Schneide saubere Lochränder erzeugt. Durch große Spanräume wird der Spantransport unterstützt, was besonders bei größeren Durchmessern relevant ist. Technische Merkmale Werkzeug-Art: Forstnerbohrer für Holzbohrungen Durchmesser: modellabhängig Gesamtlänge: ca. 90 mm Schaft: Rundschaft mit 3 Flächen Schneidenausführung: 2 Schneiden + umlaufende Schneide Zentrierspitze: vorhanden Norm: DIN 7483G Material: Werkzeugstahl, geschmiedet Weitere Merkmale Geeignet für: Weichholz, Hartholz, Holzwerkstoffe Schneidstoff: Werkzeugstahl Grundkörper: einteilig geschmiedet Anwendung: Sacklochbohrung, Randbohrung, Schrägbohrung Maschinen: Handbohrmaschine, Ständerbohrmaschine Lieferumfang 1 FISCH Wave Cutter Forstnerbohrer Einsatz im Betrieb Der Bohrer wird im Möbelbau, Innenausbau, Holzbau sowie bei Montagearbeiten eingesetzt, wenn große, saubere Bohrungen erforderlich sind. Durch die stabile Bauweise und die kontrollierte Schneidengeometrie ist er ein bewährtes Produkt für den Alltags-Betrieb im Handwerk. Anwendungsbereiche Herstellen von großen Sacklöchern Bohrungen für Beschläge und Verbindungen im Möbelbau Randbohrungen in Holzbauteilen Schräg angesetzte Bohrungen im Holzbau Serienbohrungen auf der Ständerbohrmaschine Geeignete und nicht geeignete Werkstoffe Geeignet ist der Forstnerbohrer für Weichholz, Hartholz, Massivholz sowie gängige Holzwerkstoffe wie Spanplatte oder Sperrholz. Auch beschichtete Platten können mit angepasstem Vorschub bearbeitet werden. Nicht geeignet ist der Bohrer für Metall, Stahl, Aluminium, Kunststoff, Stein sowie mineralische Werkstoffe. Geeignete Maschinentypen und Maschinenhersteller Der Bohrer kann in Handbohrmaschinen sowie stationären Ständerbohrmaschinen eingesetzt werden. Typische Maschinenhersteller sind unter anderem Bosch Professional, Makita, DeWalt, Metabo, Milwaukee, Hikoki, Festool, Mafell sowie stationäre Maschinen von Optimum, Flott, Alzmetall, Bernardo, Holzmann, Scheppach und weiteren Herstellern. Entscheidend ist die passende Spannaufnahme für den Schaft. Vorteile, Merkmale und Nutzen für den Profi-Einsatz Kleine bis große Durchmesser für umfangreiche Bohrungen Wellenschliff reduziert Wärmeentwicklung und Verschleiß Saubere Lochränder und glatte Bohrwände Zentrierspitze für exakte Positionierung Runder Lauf durch hohe Konzentrizität Schaft mit 3 Flächen verhindert Durchrutschen im Futter Geringer Kraftaufwand durch optimierte Schneidgeometrie Anwendungstipps Bei großen Durchmessern mit reduzierter Drehzahl arbeiten. Bohrung regelmäßig von Spänen freimachen, um Überhitzung zu vermeiden. Werkstück sicher spannen, insbesondere bei Handbohrmaschinen. Für präzise Ergebnisse vorzugsweise eine Ständerbohrmaschine nutzen. Keinen übermäßigen Vorschub anwenden, um Ausrisse zu vermeiden. Bohrer sauber und scharf halten, um optimale Ergebnisse zu sichern.
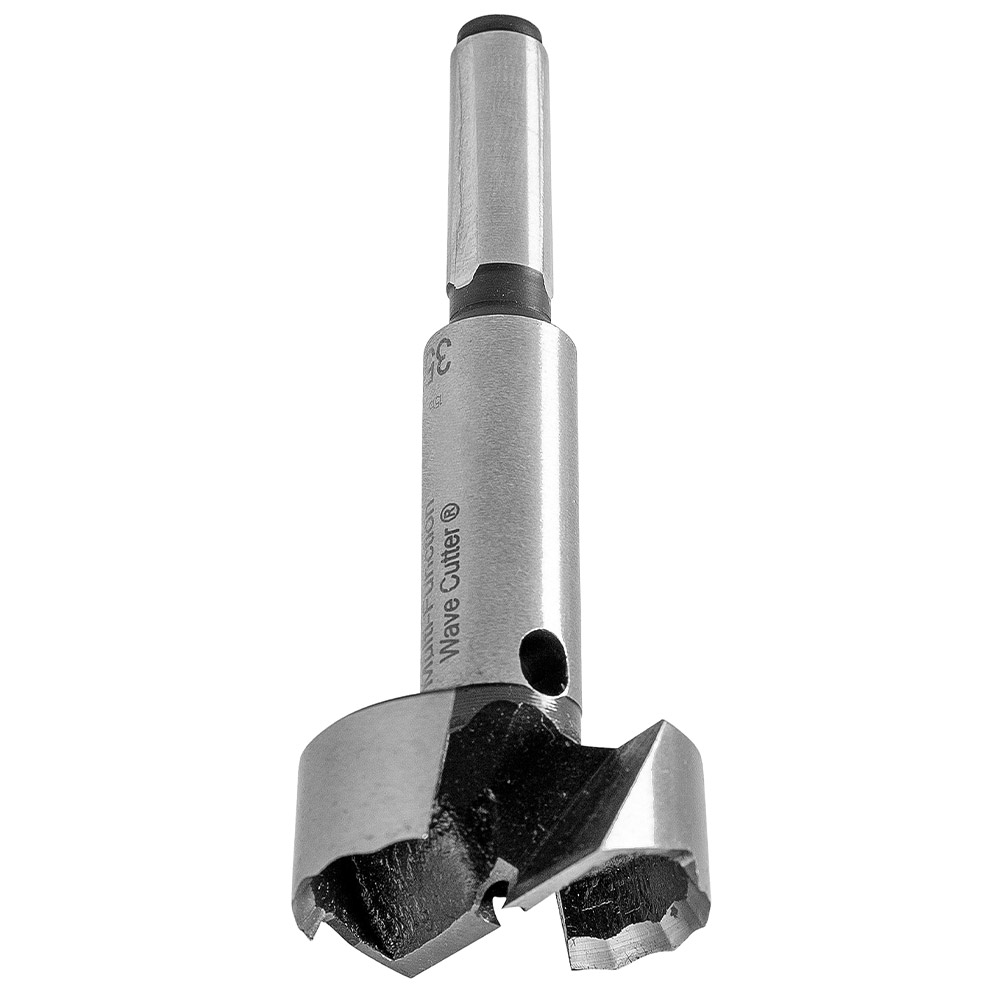
FISCH - Wave Cutter Multi-Function Forstnerbohrer
Merkmale Austauschbare Zentrierspitzen und Zentrierbohrer für maximale FlexibilitätDreiflächen-Schaft verhindert ein Durchdrehen im SpannfutterVerlängerbar auf bis zum Vierfachen der Standardlänge (bis 360 mm)Innovative Verbindungstechnik für werkzeuglose MontageWerkzeugaufnahme komplett schraubenfreiSehr hohe Bohrgeschwindigkeit – bis zu 50 mm Durchmesser Der Wave Cuter Multi-Function Forstnerbohrer von FISCH ist die weiterentwickelte Version des bewährten Wave Cutter Forstnerbohrers – jetzt mit verstellbarem Zentrierbohrer. Er eignet sich ideal für flache Bohrungen sowie für schräges oder seitliches Bohren von Hand. Sowohl in Weich- als auch in Hartholz erzeugt er präzise Löcher mit sauberem Bohrgrund und glatten Wandungen. Die patentierte Peripherieschneide mit Wellenschliff reduziert Reibung, Ausrisse und Hitzeentwicklung beim Bohren deutlich. Dank der einstellbaren Führungsspitze bleibt der Bohrer auch bei Schrägbohrungen exakt in der Spur. Seine innovative Geometrie ermöglicht vielseitige Anwendungen: Schrägbohrungen in Balken, überlappende Bohrungen, Teilbohrungen sowie tiefe Lochbohrungen lassen sich schnell und sauber realisieren – ideal für anspruchsvolle Tischler- und Schreinerarbeiten. Der spezielle Dreiflächen-Schaft sorgt für sicheren Halt im Bohrfutter ohne Durchdrehen. Für längere Bohrtiefen stehen optionale Verlängerungen zur Verfügung. Zusätzlich ist ein Schaftadapter für MK2-Kegel erhältlich – ideal für den Einsatz in der Drechselbank. AnwendungsbereicheWeichholz und Hartholz Empfohlene Geschwindigkeiten: Bohrerdurchmesser Weiches Holz Hartholz > D 10 mm 2400 2000 > D 16 mm 2400 1500 > D 25 mm 1800 1000 > D 35 mm 1600 900 > D 50 mm 1400 700

Famag - Typ 1664 Bormax³ HM prima Forstnerbohrer inkl. Zentrierspitze u. Vorbohrer - Hartmetall
Bormax³ HM prima mit auswechselbarer Zentrierspitze bzw. Vorbohrer. Die zwei Hartmetall-Hauptschneiden mit angeschliffenen Vorschneidern sorgen für höchste Standzeit auch in harten & beschichteten Materialien. Im Lieferumfang enthalten ist eine passende Zentrierspitze, ein Vorbohrer Ø 4 mm und ein Innensechskantschlüssel. Sechskantschaft für eine bessere Kraftübertragung. Sauberes Bohren unter vielen Winkeln in alle Holzwerkstoffe wie: Hartholz europäischund exotisch (auch Bongossi), MDF, Spanplatten beschichtet und unbeschichtet, sowie viele Kunststoffe wie Acryl / Plexiglas, Corian®, GFK, HPL- Beschichtung, Polycarbonat, PVC und Trespa®. In Verbindung mit den Verlängerungen 1639 bestens geeignet für Tieflochbohrungen.

Famag - Typ 1663 Bormax³ HM Forstnerbohrer - Hartmetall
HM-bestückter Bormax® mit Zentrierspitze, HM-Hauptschneide und HM-bestückter, gezahnter Umfangschneide.Sechskantschaft für eine bessere Kraftübertragung. Freihand Bohren in wirklich alle Holzwerkstoffe wie: Hartholz europäisch und exotisch (auch Bongossi), MDF, Spanplatten beschichtet und unbeschichtet, sowie viele Kunststoffe wie Acryl / Plexiglas, Corian®, GFK, HPL- Beschichtung, Polycarbonat, PVC und Trespa®. Der erste wirkliche Universalbohrer HM-bestückt für den Freihandbetrieb und natürlich auch stationär. In Verbindung mit den Verlängerungen 1639 bestens geeignet für Tieflochbohrungen.

Famag - Typ 1630 Forstnerbohrer WS Classic - Werkzeugstahl
Traditioneller Forstnerbohrer mit Zentrierspitze, 2 Hauptschneiden und 2 geschlossenen Umfangschneiden. Besonders reibungsarm durch abgesetzte Umfangschneide. Saubere, ausrissfreie Bohrungen in Weichholz, Leimbinder etc. Besonders für Freihandbetrieb in Handbohrmaschine geeignet. Dieser Bohrer erzielte den ersten Platz im großen Forstnerbohrer Test in den USA von Fine Woodworking 04.2008. Für Hartholz empfehlen wir Bormax® WS Serie 1622 oder HM-Bormax³ Serie 1663.

Famag - Typ 1624 Bormax WS prima Forstnerbohrer inkl. Zentrierspitze u. Vorbohrer - Werkzeugstahl
Bormax® WS prima mit auswechselbarer Zentrierspitze bzw. Vorbohrer. Die zwei versetzt genuteten Hauptschneiden sowie die gezahnte, mit Längsrillen versehenen Vorschneider machen deutlich weniger Vorschubkräfte erforderlich und minimieren die Reibung sowie die dadurch entstehende Hitzeentwicklung. Im Lieferumfang enthalten ist eine passende Zentrierspitze, ein Vorbohrer Ø 4 mm und ein Innensechskantschlüssel. Sechskantschaft für eine bessere Kraftübertragung. Mit Vorbohrer ideal für Bohrungen in einem Winkel von nicht 90° zur Werkstoffoberfläche wie sie z.B. im Treppenbau vorkommen. Aufgrund des Vorbohrers verläuft der Bormax prima selbst in Kopfholz kein bisschen. Mit Zentrierspitze einsetzbar wie der traditionelle Bormax® WS. Ø 16,2 mm für Geländer mit 16 mm Edelstahlrohren. Sauberes Bohren unter vielen Winkeln in alle Weichhölzer, europäisches Hartholz, Spanplatten und MDF Platten. Sehr gute Alternative zu dem teuren Treppenbaubohrer 1575. In Verbindung mit den Verlängerungen 1639 bestens geeignet für Tieflochbohrungen. Für härtere Werkstoffe wie Hartholz oder Kunststoffbeschichtete Platten empfehlen wir unsere Serie 1664.

Famag - Typ 1623 Bormax WS lang Forstnerbohrer - Werkzeugstahl
Bormax® WS. Zentrierspitze mit schneidender Geometrie. Zwei versetzt genutete Hauptschneiden sowie die gezahnte, mit Längsrillen versehene Umfangsschneide machen deutlich weniger Vorschubkräfte erforderlich und minimieren die Reibung sowie die dadurch entstehende Hitzeentwicklung. Sechskantschaft für eine bessere Kraftübertragung. Rasantes Bohren in Weichholz, europäisches Hartholz, Spanplatten, MDF Platten etc. Spitze im Freihandbetrieb und stationärem Einsatz. Durch sehr geringe Wärmeentwicklung unglaublich hohe Standzeit bei höchster Bohrqualität. Für Ø über 40 mm empfehlen wir die Serie 1614 Bormax® WS prima lang. In Verbindung mit den Verlängerungen 1639 bestens geeignet für Tieflochbohrungen.

Famag - Typ 1622 Bormax WS Forstnerbohrer - Werkzeugstahl
Bormax® WS! Zentrierspitze mit schneidender Geometrie. Zwei versetzt genutete Hauptschneiden (ab Ø 11 mm) sowie die gezahnte, mit Längsrillen versehene Umfangsschneide machen deutlich weniger Vorschubkräfte erforderlich und minimieren die Reibung sowie die dadurch entstehende Hitzeentwicklung. Sechskantschaft für eine bessere Kraftübertragung. Rasantes Bohren in Weichholz, europäischem Hartholz, Spanplatten, MDF Platten etc. Spitze im Freihandbetrieb und stationärem Einsatz. Durch sehr geringe Wärmeentwicklung unglaublich hohe Standzeit bei höchster Bohrqualität. In Verbindung mit den Verlängerungen 1639 bestens geeignet für Tieflochbohrungen.

Famag - Typ 1614 Bormax WS prima lang Forstnerbohrer inkl. Zentrierbohrer - Werkzeugstahl
Bormax® WS prima lang mit auswechselbarem Zentrierbohrer bzw. Führungsdorn. Die zwei versetzt genuteten Hauptschneiden sowie die gezahnten, mit Längsrillen versehenen Vorschneider machen deutlich weniger Vorschubkräfte erforderlich und minimieren die Reibung sowie die dadurch entstehende Hitzeentwicklung. Im Lieferumfang enthalten ist ein passender Zentrierbohrer und ein Innensechskantschlüssel. Sechskantschaft für eine bessere Kraftübertragung. In Verbindung mit den Vorbohrern oder Führungszapfen 1619 bestens geeignet für Schrägbohrungen. Sauberes Bohren in alle Weichhölzer und europäische Harthölzer. Für kleinere Durchmesser empfehlen wir unseren Bormax® WS prima (Staketen-Bormax) mit passender Verlängerung unter Bestell-Nr. 1624 & 1639.
Forstnerbohrer 35 mm
Ein Forstnerbohrer mit 35 mm Durchmesser ist ein Standardwerkzeug für Sacklochbohrungen im Möbelbau und Innenausbau. Der Durchmesser ist im Alltag vor allem dort gesetzt, wo Beschläge und Verbindungselemente ein definiertes Sackloch benötigen – typischerweise bei Topfscharnieren (auch: Topfband, Topfscharnier) sowie bei bestimmten Verbindungsbeschlägen. Für professionelle Anwender zählt dabei weniger „irgendein Loch“, sondern ein Loch mit sauberer Kante, flachem Boden und kontrollierter Geometrie – auch in Holzwerkstoffen und beschichteten Platten.
In dieser Kategorie finden Sie Forstnerbohrer und nahe Bauformen, die im Sprachgebrauch häufig ebenfalls als Scharnierlochbohrer, Topfbandbohrer, Astlochbohrer, Kunstbohrer oder Zylinderkopfbohrer bezeichnet werden. Die Bezeichnungen hängen von Geometrie, Schneidstoff und typischem Einsatz ab. Entscheidend ist, dass das Werkzeug zur Maschine, zum Werkstoff und zur geforderten Lochqualität passt – damit Fehlkäufe vermieden werden.
Wofür 35 mm im Schreineralltag regelmäßig eingesetzt wird
- Beschlaglochbohrungen im Möbelbau: Sacklöcher für Topfscharniere in Türen, Klappen und Korpussen. Der Bohrer muss dabei randnah bohren können und die Kante auf der Sichtseite sauber ausbilden.
- Sacklochbohrungen für Verbindungsbeschläge: Je nach System entstehen definierte Taschen oder Aufnahmen, bei denen ein flacher Boden und eine gleichmäßige Wandung gefordert sind.
- Astloch- und Reparaturbohrungen: Ausbohren von Astlöchern oder Schadstellen, um passende Ersatzstücke einzusetzen und Fehlstellen zu kaschieren.
- Bohrungen an Kanten und in Überlappung: Anwendungen, bei denen der Bohrer nicht vollständig geführt wird (z. B. teilüberdeckte Bohrungen, Bohrungen nahe der Werkstückkante). Hier entscheidet die Umfangsschneide über den kontrollierten Schnitt.
Aufbau: So ist ein Forstnerbohrer 35 mm konstruiert
Forstnerbohrer arbeiten nicht mit Spiralnut und Gewindespitze wie ein Holzspiralbohrer, sondern mit einer kurzen Zentrierspitze und einer Schneidengeometrie, die den Lochrand zuerst schneidet und anschließend den Boden abträgt. In der Praxis begegnen Ihnen diese Begriffe:
- Zentrierspitze: Positioniert das Werkzeug beim Anbohren, besonders relevant bei Schablonenarbeit und beim Start auf glatten Oberflächen.
- Umfangschneide / Vorschneider: Schneidet den Lochrand vor. Je nach Ausführung als durchgehende Umfangschneide oder als zwei Vorschneider ausgeführt; Varianten können auch gezahnt sein (für Materialabtrag und Spanbruch).
- Hauptschneiden (Räumerschneiden): Tragen das Material im Inneren ab und bilden den Lochboden aus. Bei Zylinderkopfbohrern wird häufig explizit von zwei Räumerschneiden gesprochen.
- Spanräume / Spanfrei-Zonen: Bereiche zur Spanabfuhr. Bei tiefen Sacklöchern und bei MDF/Spanplatte ist die Spanräumung ein wesentlicher Faktor für gleichmäßigen Schnitt.
- Schaft / Aufnahme: Häufig zylindrisch (z. B. 10 mm Schaft), teils mit 3-Flächen-Schaft gegen Durchrutschen im Bohrfutter, abhängig von Hersteller und Serie.
Werkstoff und Schneidstoff: Wann Werkzeugstahl reicht und wann Hartmetall sinnvoll ist
Bei 35 mm wird in Betrieben ein breites Spektrum gebohrt: Weichholz, Hartholz, MDF, Spanplatte, beschichtete Platten. Daraus ergeben sich klare Auswahlkriterien beim Schneidstoff:
Werkzeugstahl (WS) / Spezialstahl
Bewährter Standard für normale Anwendungen in Massivholz und ausgewählten Holzwerkstoffen. In Serienfertigung oder bei abrasiven Plattenwerkstoffen steigt der Nachschliffbedarf; das ist einkalkulierbar, wenn Schärfservice verfügbar ist.
Hartmetall-bestückt (HM)
Für regelmäßigen Einsatz in anspruchsvollen Werkstoffen (z. B. beschichtete Platten, MDF, harte Hölzer). HM-Schneiden sind in der Praxis verbreitet, wenn Lochkanten auf der Sichtseite reproduzierbar bleiben sollen.
Vollhartmetall (VHM)
Typisch im Maschinen- und Beschlagbohrbereich bei hohen Taktleistungen (z. B. Reihenloch- und CNC-Anwendungen). Auswahl und Spannsystem müssen zur Maschine passen; hier wird häufig über den Maschinentyp entschieden.
Maschinenbezug: Handmaschine, Ständerbohrmaschine, CNC – was das für 35 mm bedeutet
35 mm ist ein großer Durchmesser. Damit steigen Drehmoment, Wärmeeintrag und die Bedeutung einer stabilen Führung. In der Praxis entscheidet die Maschine mit über die geeignete Bohrerbauform:
- Handbohrmaschine / Akkuschrauber: Funktioniert, wenn das Werkstück sicher fixiert ist, die Drehzahl stimmt und der Bohrer nicht „gezogen“ wird. Ein Schaft mit guter Klemmfläche (z. B. 3-Flächen-Schaft) reduziert Durchrutschen im Bohrfutter.
- Ständerbohrmaschine: Bewährte Ausführung für kontrollierten Vorschub und reproduzierbare Tiefe. Das ist besonders relevant bei Serien von Scharnierbohrungen, weil Tiefe und Winkel konstant bleiben.
- CNC / Reihenbohrmaschine: Im Beschlagbohrbereich werden oft definierte Bohrerlängen, Spannsysteme und Schneidstoffe genutzt. Hier ist die Auswahl stärker maschinenspezifisch (Schaftmaß, Nutzlänge, Drehrichtung).
Typische Probleme im Betrieb – und wie die richtige 35 mm-Ausführung sie reduziert
Die Kaufentscheidung ist bei Bohrwerkzeugen risiko-avers: Ein Fehlkauf fällt oft erst am Werkstück auf. Die häufigsten Probleme bei 35 mm lassen sich auf Geometrie, Schneidstoff, Führung und Spanabfuhr zurückführen.
1) Ausriss an der Lochkante (besonders bei beschichteten Platten)
Ursache: Der Lochrand wird nicht sauber vorgeschnitten; der Vorschneider greift zu spät oder ungleichmäßig, die Oberfläche reißt aus.
Ansatz: Auf eine Ausführung mit klar definierter Umfangschneide/Vorschneider achten. Bei empfindlichen Oberflächen wird in der Praxis häufig ein geeignetes HM-Werkzeug eingesetzt; zusätzlich hilft ein stabiler Vorschub und eine saubere Auflage.
2) Brandspuren und „Zusetzen“ (Harz, MDF-Staub)
Ursache: Hoher Reibanteil durch falsche Drehzahl, stumpfe Schneiden oder schlechte Spanräumung; der Bohrer läuft heiß, Späne werden nicht abgeführt.
Ansatz: Werkstück fixieren, mit gleichmäßigem Vorschub arbeiten und Späne räumen. Bohrerzustand prüfen und rechtzeitig nachschärfen lassen; Harzablagerungen entfernen, bevor die Schneiden „reiben“ statt schneiden.
3) Unruhiger Lauf, ovales Loch, Maßabweichungen
Ursache: Spiel im Bohrfutter, unzureichende Klemmung am Schaft, verkanteter Ansatz oder ungeeignete Führung bei randnahen Bohrungen.
Ansatz: Schaft und Aufnahme passend zur Maschine wählen (zylindrisch, 3-flächig). Für Serienarbeit Bohrlehre/Bohrschablone und Tiefenanschlag nutzen; stationär bohren, wenn Wiederholgenauigkeit gefordert ist.
4) Fehlende Passung zwischen Vorschneider und Hauptschneiden nach dem Nachschliff
Ursache: Beim Schleifen kann der Höhenunterschied zwischen Vorschneidern und Hauptschneiden nicht mehr stimmen; dann stimmt die Schnittfolge nicht, die Kante leidet und der Vorschub wird ungleichmäßig.
Ansatz: Nachschliff fachgerecht ausführen lassen. Bei professioneller Nutzung ist das ein wiederkehrendes Thema – wichtig ist ein Service, der die Geometrie einhält und nicht nur „irgendwie scharf“ macht.
Auswahlhilfe: Welche Angaben Sie vor dem Kauf einmal abgleichen sollten
Um Fehlkäufe zu vermeiden, reichen bei 35 mm wenige technische Abgleiche. Prüfen Sie diese Punkte einmalig – danach bestellen Sie Nachschub schneller und risikoärmer nach.
- Durchmesser: 35 mm (relevant für Topfscharniere/Scharnierlochbohrung und definierte Sacklöcher).
- Gesamtlänge und Nutzlänge: Je nach Bauform (klassischer Forstnerbohrer vs. kurze Scharnierloch-/Zylinderkopf-Ausführung). Kurze Ausführungen erleichtern Tiefenkontrolle bei Beschlägen.
- Schaftdurchmesser / Schaftmaß: Häufig 10 mm bei 35 mm, je nach Hersteller. Muss zum Bohrfutter bzw. Spannsystem passen.
- Drehrichtung: In der Regel Rechtslauf. Bei Maschinenanwendungen ist das eine Muss-Angabe.
- Schneidstoff: Werkzeugstahl vs. HM-bestückt vs. VHM – abhängig von Werkstoffmix und Einsatzhäufigkeit.
- Norm-/Serienangaben: Bei manchen Ausführungen wird eine Norm wie DIN 7483 G genannt; das hilft beim Abgleich mit vorhandenen Werkzeugen.
Anwendungsbeispiele (aus der Praxis gedacht) – mit typischem Setup
Scharnierlochbohrung in Korpustür (Topfscharnier)
Situation: Serien von Türen, Lochbild wiederholt sich, Sichtkante soll sauber bleiben.
Werkzeugwahl: 35 mm Scharnierlochbohrer/Forstnerbohrer, passend zur Maschine; bei beschichteten Platten wird häufig eine HM-Ausführung eingesetzt.
Setup: Werkstück sicher spannen, Tiefenanschlag nutzen, Bohrlehre/Schablone für wiederkehrende Positionen. Späne in Intervallen räumen, besonders in MDF und Spanplatte.
Sackloch für Verbindungsbeschlag im Korpusbau
Situation: Wiederholte Sacklöcher, Boden soll gleichmäßig sein, Tiefe ist funktional (Beschlag sitzt bündig).
Werkzeugwahl: Forstnerbohrer 35 mm oder Zylinderkopfbohrer, je nach geforderter Bohrtiefe und Maschinenführung.
Setup: Stationäres Bohren bevorzugen, wenn Tiefe und Winkel in Serie gleich bleiben müssen; gleichmäßiger Vorschub reduziert Reibung und verbessert die Oberfläche im Loch.
Astloch ausbohren und einsetzen
Situation: Ast fällt aus oder stört im Sichtbereich; es wird ein zylindrischer Einsatz benötigt.
Werkzeugwahl: Forstnerbohrer/Astlochbohrer 35 mm – wichtig ist die saubere Randbildung und stabile Führung, weil häufig in wechselnder Faser gebohrt wird.
Setup: Opferholz unterlegen bei Durchgangsbohrung; bei Sackloch die Tiefe definieren. Späne räumen, um das „Zusetzen“ zu vermeiden.
Wartung und Nachschliff: bewährt im täglichen Einsatz
Im professionellen Umfeld ist Nachschliff kein Sonderfall, sondern Teil der Werkzeugwirtschaft. Forstnerbohrer, Astlochbohrer, Kunstbohrer und Zylinderkopfbohrer werden regelmäßig nachgeschärft, sobald Lochkante, Vorschub oder Wärmeeintrag auffällig werden. Wichtig ist, dass beim Schleifen die Geometrie erhalten bleibt – insbesondere das Verhältnis zwischen Vorschneidern und Hauptschneiden. Dann bleibt die Schnittfolge stabil und die Lochkante sauber.
Als Fachhandel für Holzbearbeitung ist der Shop auf den Bedarf von Schreinern, Tischlern sowie professionellen Holzbearbeitungs-Betrieben in Handwerk und Industrie ausgerichtet – ebenso auf ambitionierte Holzwerker. Sie erhalten hier Marken- und Qualitäts-Werkzeuge, die sich im Werkstattalltag bewährt haben und bei Bedarf über längere Sicht wieder nachbestellt werden können. Auf Wunsch unterstützen wir mit Schärfservice für geeignete Werkzeuge; außerdem sind je nach System passende Ersatzteile bzw. ergänzende Komponenten aus dem Fachhandelsumfeld verfügbar.
Such- und Fachbegriffe, die in Betrieben für diese Kategorie verwendet werden
Wenn Sie im Betrieb nach dieser Größe suchen, werden häufig folgende Begriffe genutzt – je nach Maschine und Anwendung: Forstnerbohrer 35 mm, Scharnierlochbohrer 35 mm, Topfbandbohrer 35 mm, Topfscharnier-Bohrer, Sacklochbohrung 35 mm, Astlochbohrer 35 mm, Kunstbohrer 35 mm, Zylinderkopfbohrer 35/90, HM-bestückt, Vollhartmetall, Vorschneider, Umfangschneide, Räumerschneiden, Zentrierspitze, zylindrischer Schaft 10 mm, DIN 7483 G.
Fragen aus dem Einkauf (FAQ)
Ist „Scharnierlochbohrer“ dasselbe wie „Forstnerbohrer“?
Im Sprachgebrauch werden die Begriffe oft gemischt. Technisch gibt es Überschneidungen: Beide nutzen Zentrierspitze und Vorschneider/Hauptschneiden. „Scharnierlochbohrer“ wird häufig für kürzere Ausführungen oder für Anwendungen rund um Topfscharniere verwendet, während „Forstnerbohrer“ breiter gefasst ist.
Wann ist eine HM-Ausführung sinnvoll?
Wenn regelmäßig abrasive Werkstoffe wie MDF, Spanplatte oder beschichtete Platten gebohrt werden und die Lochkante auf der Sichtseite reproduzierbar bleiben soll, wird in der Praxis häufig HM eingesetzt. Für reine Weichholz-Anwendungen kann Werkzeugstahl ausreichend sein, abhängig vom Einsatzprofil.
Welche Schaftmaße sind bei 35 mm üblich?
Bei 35 mm sind zylindrische Schächte (z. B. 10 mm) verbreitet; je nach Serie gibt es zusätzliche Geometrien gegen Durchrutschen im Bohrfutter. Entscheidend ist, dass Schaft und Aufnahme zur Maschine passen.
Warum ist Nachschliff fachlich heikel?
Weil das Zusammenspiel aus Vorschneidern (Umfangschneiden) und Hauptschneiden stimmen muss. Wenn der Höhenunterschied nicht passt, leidet Schnittfolge, Lochkante und Vorschubverhalten. Ein fachgerechter Schärfservice hält diese Geometrie ein.
Gibt es eine Norm, an der man sich orientieren kann?
Bei bestimmten Ausführungen wird DIN 7483 G genannt; das kann beim Abgleich mit vorhandenen Werkzeugen helfen, ersetzt aber nicht die Prüfung von Länge, Schaft und Schneidstoff für Ihre Maschine und Ihren Werkstoffmix.